
橡胶件飞边多就是模具不行吗?3个原因别只怪供应商
橡胶件飞边(披锋)过多是否意味着模具质量差?东莞市瀚翔橡胶制品有限公司为您揭秘飞边产生的3大核心原因:模具精度、胶料流动性及硫化工艺参数。学会区分飞边类型,避免盲目退货,获取专业的橡胶件质量控制方案。
在精密橡胶制品的采购过程中,“飞边过大”一直是引发供需双方争议的高发区。许多采购商和工程师在面对带有厚重飞边的橡胶件时,往往会直接质疑:“是不是东莞市瀚翔橡胶制品有限公司的模具精度不够?是不是你们的模具该修了?”
作为一家拥有多年精密橡胶件定制经验的源头工厂,我们非常理解客户对产品外观的高要求。但在实际生产中,橡胶件飞边(业内也称“披锋”)的形成是一个复杂的物理过程。单纯将责任归咎于模具,不仅无法解决问题,还可能导致误判,造成不必要的退货成本和交期延误。
本文将结合东莞市瀚翔橡胶制品有限公司的技术经验,深入剖析导致飞边增多的3个核心原因,帮助您在遇到问题时精准排查。
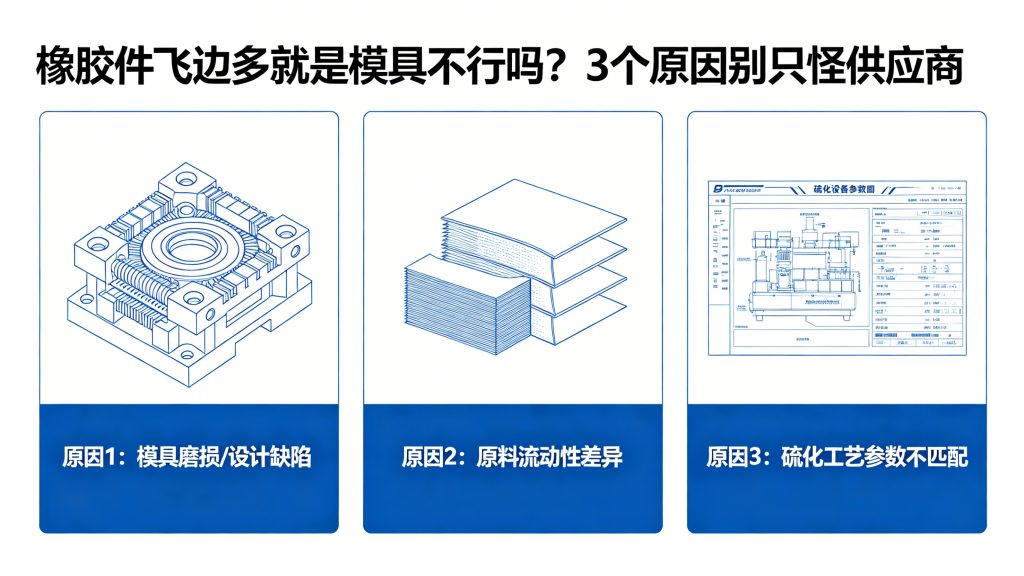
原因一:模具设计与加工精度的局限性
确实,模具是决定飞边厚度的硬件基础。东莞市瀚翔橡胶制品有限公司在开模前,会根据产品结构进行DFM(可制造性设计)分析。
- 分型面平整度:模具分型面的平整度通常需控制在±0.01mm以内。如果模具长期使用导致磨损或合模不严,必然会产生飞边。
- 排气设计:橡胶在硫化过程中需要排出型腔内的空气。如果排气槽设计过深或位置不当,胶料会优先从排气槽溢出,形成飞边。
- 加工误差:即使是进口CNC设备加工,也存在物理极限。对于硬度极低(如10度硅胶)的橡胶,极小的间隙也会被渗入。
瀚翔建议:如果飞边是均匀分布在分型面一圈,且厚度一致,通常与模具本身关系不大,更多要考虑以下两个原因。
原因二:橡胶材料的流动性(流变特性)
很多客户在选材时,往往只关注硬度和颜色,忽略了材料的流变性能。这是东莞市瀚翔橡胶制品有限公司技术团队最常纠正的认知误区。
| 橡胶材质 | 流动性特点 | 飞边风险 |
|---|---|---|
| 液态硅胶 (LSR) | 极佳,如水状 | 极高,极易渗入微小缝隙 |
| 天然橡胶 (NR) | 高弹态,流动性适中 | 中等 |
| 氟橡胶 (FKM) | 高粘度,流动困难 | 较低 |
如果客户要求橡胶件必须具备极高的柔软度(如邵氏A 20度以下),同时又要求零飞边,这在物理上是矛盾的。因为越软的胶料,分子链间作用力越小,越容易在压力下钻进模具的配合间隙。东莞市瀚翔橡胶制品有限公司建议在选材时进行权衡,而非盲目追求单一指标。
原因三:硫化工艺参数的设定(人为因素)
这是最容易被忽视的原因。同样的模具,同样的胶料,不同的硫化机台操作工,产出的飞边大小可能完全不同。
- 合模压力过高:为了追求产量,操作人员可能会提高注塑或合模压力。过大的压力会将胶料强行挤入模具缝隙,导致飞边增厚。
- 排气操作不当:在硫化初期,如果没有进行适当的“排气”操作(短暂开模释放气体),型腔内积聚的高压气体会将胶料压向分型面,形成飞边。
- 机器磨损:硫化机的平行度如果不达标,会导致模具受力不均,一边紧一边松,松的一边就会产生飞边。
遇到飞边问题,东莞市瀚翔橡胶制品有限公司的解决方案
当您收到货发现飞边较多时,请不要急于发起退货流程。东莞市瀚翔橡胶制品有限公司建议您按以下步骤处理,以减少双方损失:
- 拍照留档:拍摄清晰的飞边特写及整体外观图。
- 提供工况:告知我们这批产品的使用环境(如温度、压力)。
- 技术分析:我们的工程师会通过显微镜观察飞边形态,判断是模具问题还是工艺问题。
如果是模具问题,我们将承担修模费用;如果是胶料或工艺匹配问题,我们会提供优化配方或调整工艺参数的方案。
结语
橡胶件飞边多,不等于模具质量差,也不等于供应商失职。它是一个涉及模具结构、材料物性及硫化工艺的系统工程。东莞市瀚翔橡胶制品有限公司始终坚持以技术驱动品质,拒绝简单的推诿扯皮。
如果您正在寻找一家能提供技术支持而不仅仅是加工的橡胶件供应商,欢迎随时联系我们!